- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Διαδικασία κατασκευής ξηρών σακουλών: Από την κοπή υλικού έως τη συγκόλληση με ραδιοσυχνότητες
Η Sealock κατασκευάζει ξηρές σακούλες για OEM και αγοραστές χονδρικής χρησιμοποιώντας συγκόλληση ραδιοσυχνοτήτων 27,12 MHz και η διαδικασία αξίζει να γίνει κατανοητή επειδή εξηγεί γιατί δύο σακούλες κατασκευασμένες από πανομοιότυπο ύφασμα έχουν τελείως διαφορετική απόδοση. Η αδιαβροχοποίηση μιας ξηρής σακούλας δεν αγοράζεται με το υλικό — δημιουργείται στη γραμμή παραγωγής, τη στιγμή που συγκολλούνται οι ραφές. Αυτό ακολουθεί την πλήρη σειρά κατασκευής, με την τεχνική λεπτομέρεια που αποφασίζει εάν η ραφή κρατάει.
1. Πρώτο στάδιο: Σταδιοποίηση και κοπή υλικού
Η παραγωγή ξεκινά με ρολά επικαλυμμένου υφάσματος —Μουσαμάς PVCήNylon με πλαστικοποίηση TPU— σταδιοποίηση και έλεγχος πριν κοπεί οτιδήποτε. Η εισερχόμενη επιθεώρηση έχει σημασία εδώ, επειδή η ασυνέπεια της επίστρωσης, η υγρασία στο υλικό και η διακύμανση μεταξύ των παρτίδων βαφής επηρεάζουν το τι θα συμβεί αργότερα στο σταθμό συγκόλλησης.
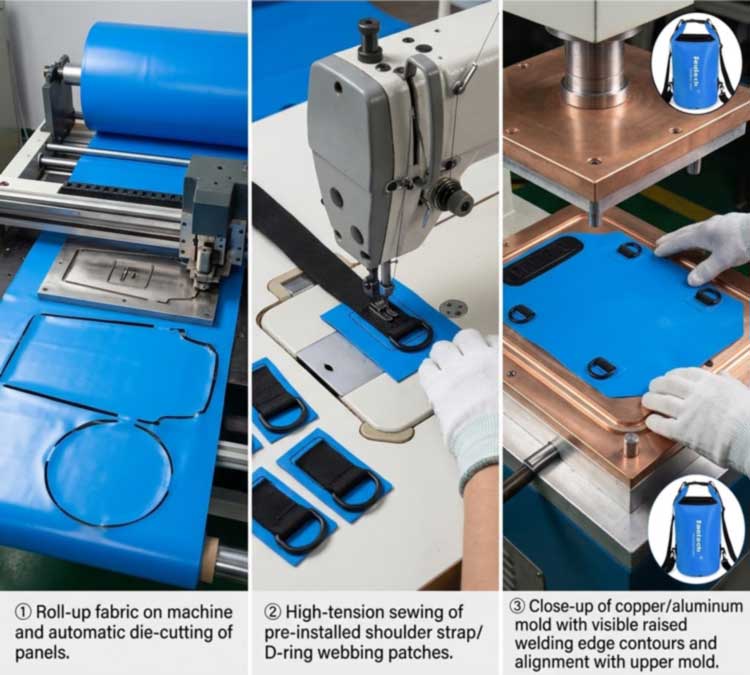
Στη συνέχεια, τα πάνελ σφραγίζονται από το ρολό με μια αυτόματη πρέσα κοπής στις ακριβείς διαστάσεις σχεδιασμού. Η ακρίβεια κοπής είναι αυτό που διατηρεί ομοιόμορφη τη λειτουργία χύδην: ένα πάνελ κομμένο λίγα χιλιοστά από τις προδιαγραφές δεν θα τοποθετηθεί σωστά κάτω από τη μήτρα συγκόλλησης και η γραμμή συγκόλλησης παρασύρεται μαζί του. Εδώ ρυθμίζεται επίσης η αποδοτικότητα του υλικού, καθώς η ένθεση του πάνελ καθορίζει πόσο από κάθε ρολό γίνεται προϊόν και όχι αποκοπή.
2. Στάδιο Δεύτερο: Προσυναρμολόγηση φέροντα εξαρτήματα
Πριν σφραγιστεί οτιδήποτε, το βιομηχανικό ράψιμο υψηλής τάσης προσαρτά τα φέροντα στοιχεία — ιμάντες ώμου, έμπλαστρα δακτυλίου D, εξωτερικές τσέπες και ενισχυτικά πάνελ — στα επίπεδα πάνελ.
Η σειρά εδώ είναι σκόπιμη και είναι μια από τις λεπτομέρειες που χωρίζει μια σωστά κατασκευασμένη τσάντα από μια φθηνή: η ραφή συμβαίνειπροτούσχηματίζεται η αδιάβροχη σφράγιση, οπότε καμία βελόνα δεν διαπερνά ποτέ την τελική αδιάβροχη μεμβράνη. Οτιδήποτε πρέπει να προσκολληθεί στο σφραγισμένο σώμα στη συνέχεια — δακτύλιοι D, άγκυρες MOLLE, βαλβίδες — συγκολλάται σε ενισχυτικά μπαλώματα αντί να ράβεται μέσω του δέρματος.
3. Τρίτο Στάδιο: Ρύθμιση μήτρας
Κάθε γεωμετρία τσάντας απαιτεί τα δικά της εργαλεία. Το σχέδιο συγκόλλησης μεταφράζεται σε προσαρμοσμένη μήτρα — συνήθως επεξεργασμένος ορείχαλκος ή αλουμίνιο — με ανυψωμένες άκρες που καθορίζουν το ακριβές σχήμα της συγκολλημένης ραφής. Η μήτρα τοποθετείται στην πλάκα και ευθυγραμμίζεται με το πάνελ.
Ο σχεδιασμός της μήτρας κάνει περισσότερα από το να διαμορφώνει τη ραφή. Τα προφίλ ανυψωμένων άκρων μπορούν να υποβληθούν σε μηχανική επεξεργασία για να δημιουργήσουν ένα σφράγισμα, όπου η συγκόλληση και η ακμή κοπής σχηματίζονται με την ίδια λειτουργία και η κατάσταση του καλουπιού επηρεάζει άμεσα τα αποτελέσματα: μια μήτρα που έχει χάσει την επιπεδότητα ή έχει μολυνθεί δίνει άνιση πίεση και κατανομή ενέργειας, η οποία εμφανίζεται ως αδύναμο σημείο σε μια κατά τα άλλα καλή ραφή. Η ικανότητα εργαλείων είναι επίσης αυτή που επιτρέπει σε ένα εργοστάσιο να χτίζει ένα νέο σχήμα αντί να ξαναγεμίζει μόνο τα υπάρχοντα καλούπια — η βάση γιαπροσαρμοσμένες ικανότητες και δομές.
4. Στάδιο Τέταρτο: Συγκόλληση RF — Πώς σχηματίζεται πραγματικά η ραφή
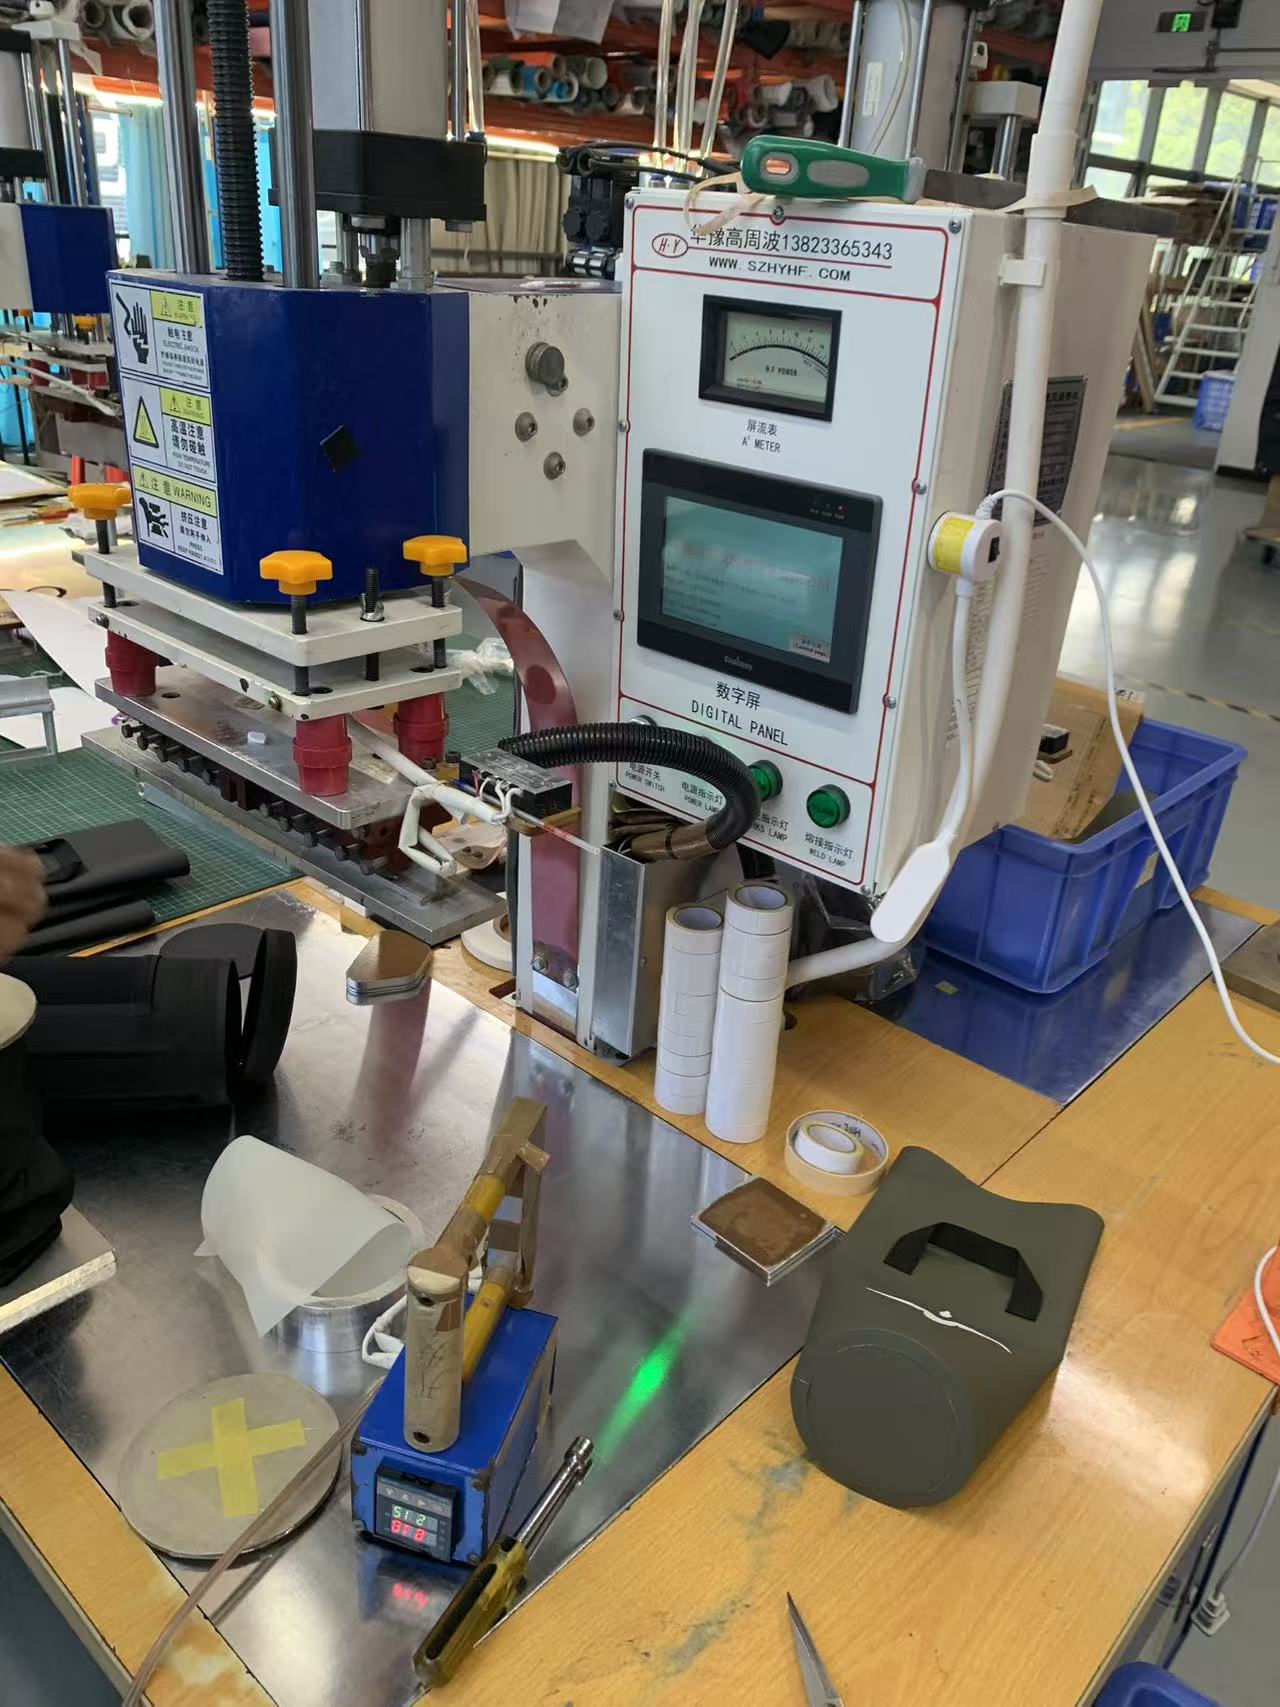
Αυτός είναι ο πυρήνας της διαδικασίας. Η συγκόλληση με ραδιοσυχνότητες - που ονομάζεται επίσης συγκόλληση υψηλής συχνότητας ή διηλεκτρική - ενώνει τα θερμοπλαστικά χρησιμοποιώντας ένα ηλεκτρομαγνητικό πεδίο και όχι μια εξωτερική πηγή θερμότητας. Η σειρά έχει τέσσερις φάσεις:
- Φόρτωση.Τα πάνελ τοποθετούνται μεταξύ της άνω μήτρας και της κάτω πλάκας, με τη μήτρα να ορίζει το σχήμα της συγκόλλησης.
- Πίεση.Μια δύναμη σύσφιξης φέρνει τα στρώματα σε στενή επαφή - χωρίς αυτήν, το λιωμένο πολυμερές δεν μπορεί να συντηχθεί σε μια ενιαία μάζα.
- Ενεργοποίηση ραδιοσυχνοτήτων.Μια γεννήτρια εφαρμόζει ενέργεια υψηλής συχνότητας στα 27,12 MHz στα ηλεκτρόδια. Το εναλλασσόμενο πεδίο κάνει τα πολικά μόρια στο υλικό να ταλαντώνονται γρήγορα και αυτή η εσωτερική μοριακή τριβή δημιουργεί θερμότηταμέσατο υλικό αντί να το μεταφέρει από την επιφάνεια.
- Ψύξη υπό πίεση.Η ισχύς σταματά, αλλά η σύσφιξη συνεχίζεται ενώ η ραφή στερεοποιείται. Η απελευθέρωση της πίεσης πολύ νωρίς είναι μια από τις πιο κοινές αιτίες μιας αδύναμης συγκόλλησης.
Επειδή η θερμότητα προέρχεται από το υλικό, και τα δύο στρώματα φτάνουν τη θερμοκρασία σύντηξης ταυτόχρονα και συνδέονται σε μια συνεχή μάζα χωρίς κόλλες, διαλύτες ή νήμα. Μια σωστά εκτελεσμένη συγκόλληση ραδιοσυχνοτήτων είναι συνήθως τόσο ισχυρή όσο το μητρικό υλικό - και γι' αυτό η ραφή δεν είναι το αδύναμο σημείο σε μια σωστά κατασκευασμένη ξηρή σακούλα.
5. Γιατί η συγκόλληση RF και τι δεν μπορεί να συγκολληθεί
Η συγκόλληση με ραδιοσυχνότητες λειτουργεί μόνο σε πολικά θερμοπλαστικά — υλικά των οποίων τα μόρια ανταποκρίνονται σε ηλεκτρομαγνητικό πεδίο. Αυτό περιλαμβάνει PVC, PU και TPU, υφάσματα επικαλυμμένα με TPU, EVA και ορισμένες ποιότητες PET και νάιλον. Οι μη πολικές πολυολεφίνες, όπως το πολυαιθυλένιο και το πολυπροπυλένιο, απορροφούν ελάχιστα την ενέργεια ραδιοσυχνοτήτων και δεν μπορούν να συγκολληθούν με ραδιοσυχνότητες χωρίς επιστρώσεις ή στρώσεις σύνδεσης που αντιδρούν με ραδιοσυχνότητες. Χρειάζονται αντ 'αυτού τις μεθόδους ζεστού αέρα, θερμής σφήνας ή ώθησης.
Αυτή η εξάρτηση από το υλικό είναι θέμα προδιαγραφών, όχι ασήμαντο σημείο: είναι ένας λόγος που το PVC και το TPU κυριαρχούν στην κατηγορία ξηρών σακουλών. Για αυτά τα υλικά, η ραδιοσυχνότητα παράγει ισχυρότερη ραφή από τη συγκόλληση με θερμό αέρα, θερμή σφήνα ή παλμική συγκόλληση, γι' αυτό είναι το πρότυπο για αεροστεγή και στεγανά προϊόντα σε όλες τις βιομηχανίες — από καλύμματα φορτηγών και φουσκωτά έως σακούλες ιατρικών υγρών, όπου η ερμητική σφράγιση δεν είναι προαιρετική.
6. Οι παράμετροι που καθορίζουν την ποιότητα της συγκόλλησης
Μια συγκόλληση είναι το προϊόν τεσσάρων ρυθμίσεων, επικυρωμένων για κάθε υλικό και πάχος αντί να ρυθμίζεται μία φορά και να ξεχαστεί:
| Παράμετρος | Τι ελέγχει | Λειτουργία αποτυχίας εάν είναι λάθος |
|---|---|---|
| Ισχύς RF | Ρυθμός εσωτερικής θέρμανσης σε όλη την περιοχή στεγανοποίησης | Πολύ χαμηλή: ατελής σύντηξη. Υπερβολικά υψηλό: έγκαυμα, αραίωση |
| Ώρα παραμονής | Πόσο καιρό εφαρμόζεται η ενέργεια | Σύντομη: ψυχρή συγκόλληση. Μακρύ: υποβάθμιση υλικού |
| Πίεση | Οικειότητα επαφής μεταξύ στρωμάτων | Χαμηλό: κενά και κανάλια. Υπερβολικό: συμπιεσμένο και λεπτή, εύθραυστη ραφή |
| Χρόνος ψύξης | Στερεοποίηση κάτω από σφιγκτήρα | Απελευθερώθηκε νωρίς: η ραφή αποκολλάται πριν δέσει |
Ως σημείο αναφοράς για την κλίμακα, η σφράγιση λεπτής μεμβράνης PVC με λίγα δευτερόλεπτα χρόνου συγκόλλησης και ψύξης είναι της τάξης των μερικών εκατοντάδων watt στην περιοχή στεγανοποίησης — οι βαρύτεροι μουσαμάδες και τα πολυστρωματικά ελάσματα χρειάζονται πολύ περισσότερα. Πολλές μεταβλητές υλικού αλλάζουν αυτές τις ρυθμίσεις: το επίπεδο πλαστικοποιητή στο PVC, η περιεκτικότητα σε υγρασία, οι χρωστικές και τα υλικά πλήρωσης, η ύφανση του υφάσματος και το πάχος του φιλμ αλλάζουν τον τρόπο με τον οποίο το υλικό απορροφά ενέργεια. Αυτός είναι ο λόγος για τον οποίο μια αλλαγή χρώματος ή μια νέα παρτίδα υφάσματος δεν είναι αυτόματα ουδέτερη στη διαδικασία και γιατί οι συγκολλήσεις επαναπροσδιορίζονται αντί να θεωρούνται.
7. Στάδιο πέμπτο: Ψύξη, κοπή και τελική συναρμολόγηση
Τα συγκολλημένα πάνελ μετακινούνται σε μια αποκλειστική ζώνη ψύξης, έτσι ώστε η συγκόλληση να στερεώνεται χωρίς παραμόρφωση, στη συνέχεια η σακούλα κόβεται από φλας και περιστρέφεται. Η τελική συναρμολόγηση ταιριάζει στα εξαρτήματα που ολοκληρώνουν το προϊόν: κλείσιμο με ρολό και πόρπες, φερμουάρ όπου καθορίζεται, ιμάντες, λαβές, βαλβίδες εξαέρωσης και διαφανή πλαίσια παραθύρων — τα οποία συγκολλούνται στο σώμα ως μέρος του ίδιου συνεχούς δέρματος. Το υλικό που μεταφέρει φορτίο είναι προσαρτημένο σε συγκολλημένα μπαλώματα οπλισμού, διατηρώντας την αδιάβροχη μεμβράνη χωρίς διάτρηση.
8. Στάδιο έκτο: Δοκιμή πριν αποσταλεί
Η συγκολλημένη ραφή επαληθεύεται αντί να θεωρείται. Κατά την εκκίνηση, πραγματοποιούνται δοκιμές αποφλοίωσης σε συγκολλήσεις δειγμάτων για να επιβεβαιωθεί ότι το σύνολο παραμέτρων παράγει πλήρη σύντηξη — η ίδια η λειτουργία αστοχίας είναι διαγνωστική, καθώς μια ραφή που ξεφλουδίζει καθαρά στη διεπαφή υποδηλώνει ανεπαρκή συγκόλληση, ενώ αυτή που σκίζει το υλικό βάσης δείχνει ότι η συγκόλληση είναι ισχυρότερη από το ύφασμα γύρω της.
Στη συνέχεια, οι έτοιμες σακούλες περνούν από πλήρη δοκιμή εμβάπτισης στο νερό έναντι της δηλωμένης βαθμολογίας IPX, μαζί με μια εργαστηριακή σουίτα που καλύπτει δοκιμές φορτίου πάνω από 1.500 κύκλους σε λαβές και άγκυρες, 3.000 κύκλους σφραγισμένου φερμουάρ σε μοντέλα με φερμουάρ, αντοχή σε εφελκυσμό και συγκόλληση, ψεκασμό αλατιού, αντοχή στην τριβή και ταχύτητα χρώματος. Κάθε παρτίδα εκτελεί έλεγχο τριών σταδίων — IQC σε εισερχόμενο ύφασμα και υλικό, IPQC σε συγκολλήσεις και διεργασίες σε σειρά, OQC με δειγματοληψία AQL, δοκιμή εμβάπτισης παρτίδας και σύγκριση δειγμάτων υπογεγραμμένου χρυσού — με διαθέσιμη επιθεώρηση SGS ή QIMA, σύμφωνα μεπρότυπα ποιότητας που εφαρμόζονται σε κάθε κύκλο παραγωγής.
9. Γιατί το Welded Beats Sewn-and-Taped
Μια ραμμένη ραφή σπρώχνει μια βελόνα μέσα από το αδιάβροχο στρώμα χιλιάδες φορές και στη συνέχεια βασίζεται σε ταινία για να καλύψει τις τρύπες. Η ταινία ανυψώνεται με κάμψη, γήρανση, θερμότητα και τριβή, και μόλις γίνει, κάθε τρύπα βελόνας είναι ένα σημείο εισόδου. Μια συγκολλημένη ραφή δεν έχει τρύπες για να καλύψει - τα επικαλυμμένα στρώματα συγχωνεύονται σε ένα υλικό. Για κάθε τσάντα που πρέπει να επιβιώσει στη βύθιση και όχι στην ελαφριά βροχή, αυτή είναι η αποφασιστική διαφορά και γι' αυτό η συγκολλημένη κατασκευή είναι η βάση για γνήσια αδιάβροχα προϊόντα, ανεξάρτητα από το πόσο καλό είναι το ύφασμα προσώπου.
10. Προϊόντα που βασίζονται σε αυτήν τη διαδικασία
Μοντέλα που παράγονται με την ίδια συγκολλημένη διαδικασία, οργανωμένα κατά τύπο και όχι κατά προτεραιότητα:
| Εικών | Μοντέλο | Ικανότητα | Υλικό | Εκτίμηση | Σελίδα προϊόντος |
|---|---|---|---|---|---|
|
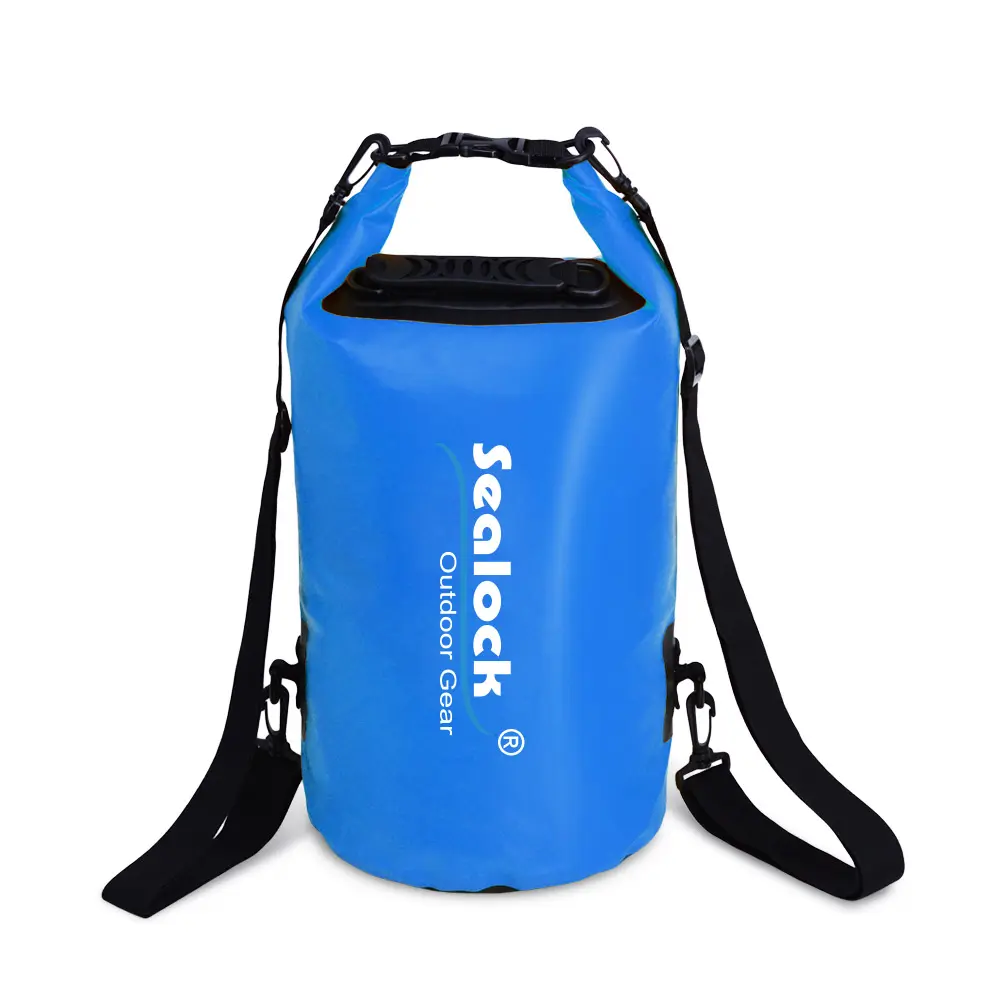
SL-D002 Dry Bag | 5–63 λίτρα | PVC 0,5 mm 500D | IPX7 | Θέα |

|
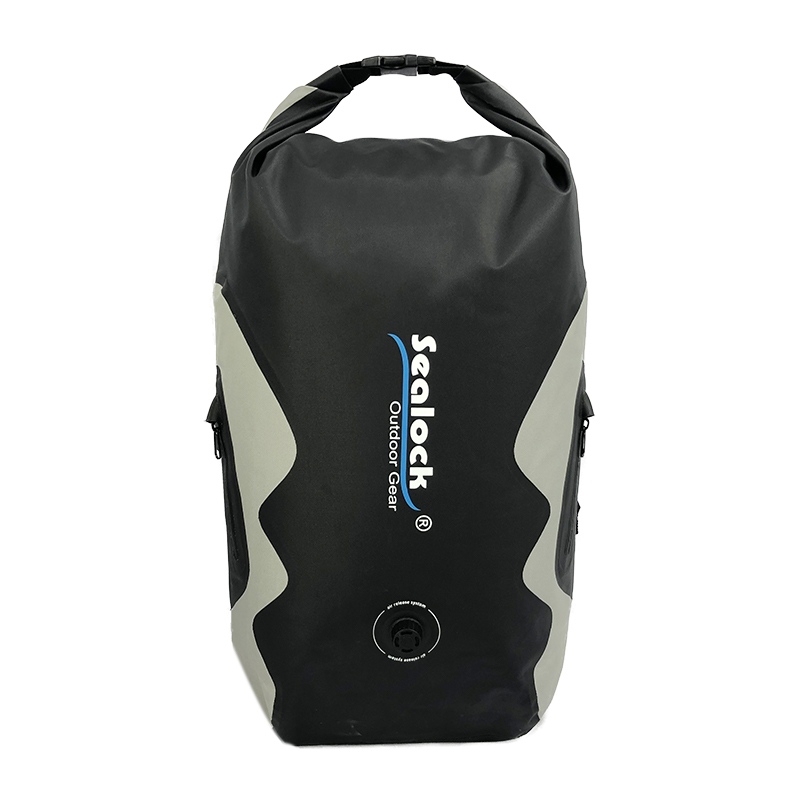
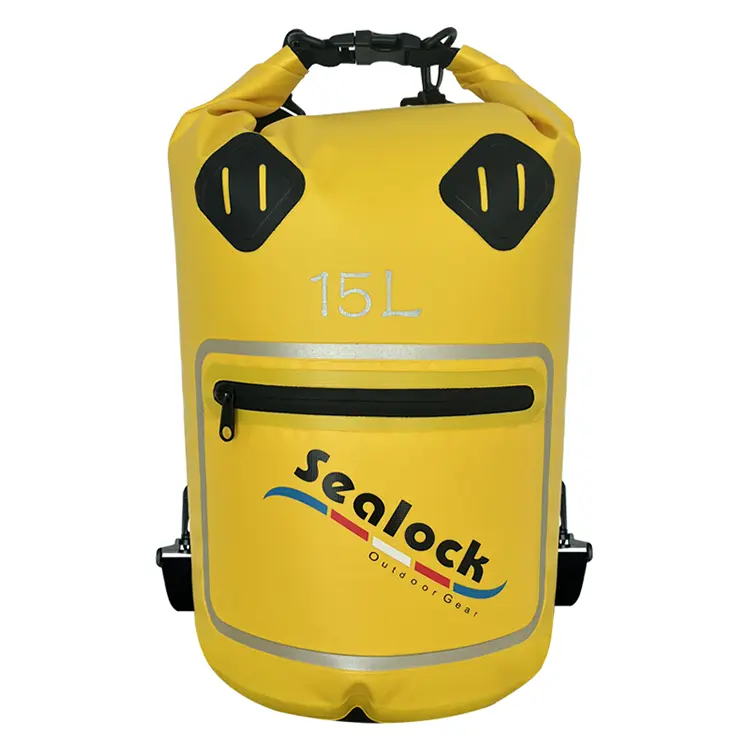
SL-E102 Backpack Dry Bag | 15 / 20 λίτρα | 500D PVC, διπλή σφράγιση | IPX7 | Θέα |
|
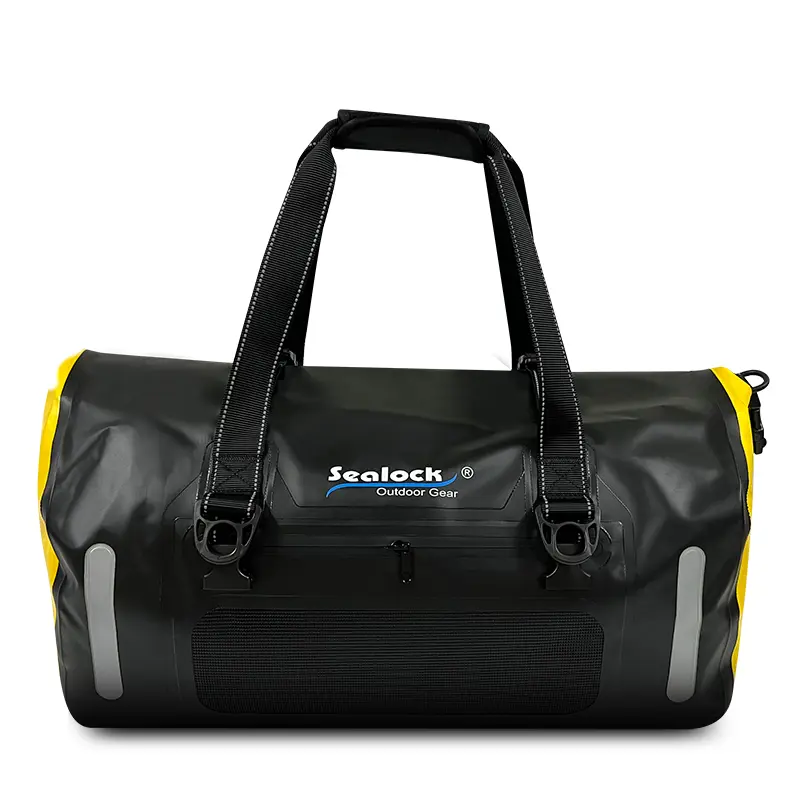
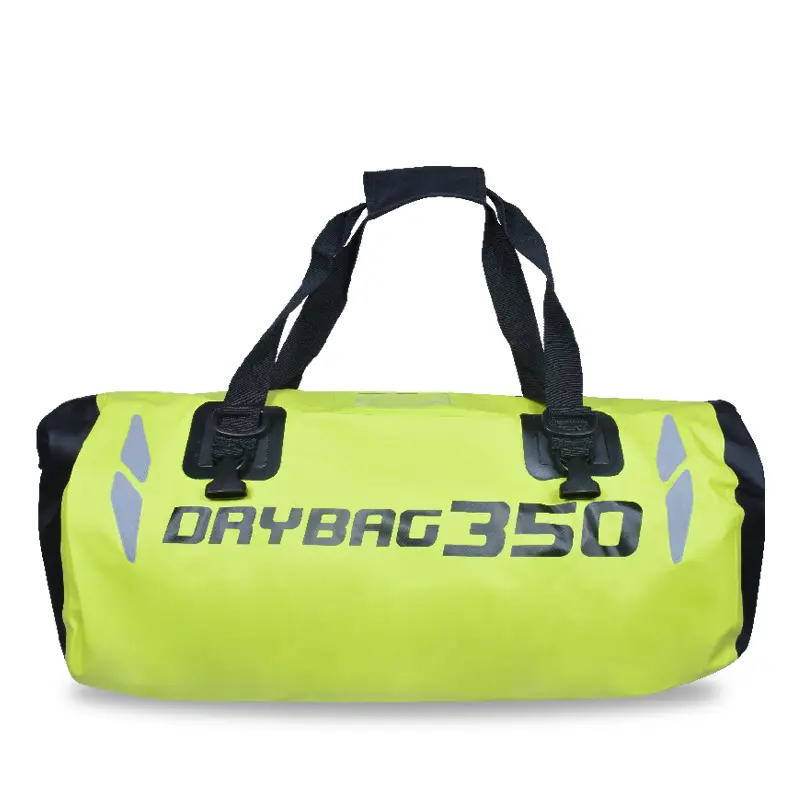
SL-K099 Duffel | 40 / 60 λίτρα | 840D TPU | IPX7 | Θέα |
|
SL-E070 Dry Backpack | 25L | 420D TPU | IPX8 | Θέα |
|
SL-D693 Window Dry Bag | 15 / 20 λίτρα | Φιλμ 500D PVC + PVC | IPX7 | Θέα |
|
Τσάντα μοτοσυκλέτας SL-C619 | 35 / 50 λίτρα | PVC 500D | IPX6 | Θέα |
Πλήρεις σειρές κάθονται κάτωξηρές σακούλες, στεγνά σακίδια, καιduffels. Υποστηρίζεται η συνολική ανάπτυξη από ένα σκίτσο, δείγμα ή προδιαγραφή στόχου — νέες γεωμετρίες σημαίνουν νέα εργαλεία, τα οποία αποτελούν μέρος της τυπικής διαδρομής ανάπτυξης και όχι εμπόδιο. MOQ 300 τμχ, δείγματα σε 7–15 ημέρες, χύμα σε 30–45 ημέρες, από Dongguan, Κίνα ή Ho Chi Minh City, Βιετνάμ.
11. Συχνές ερωτήσεις
Ε: Γιατί η σακούλα μου από πολυαιθυλένιο ή πολυπροπυλένιο δεν μπορεί να συγκολληθεί με ραδιοσυχνότητες;
Α: Επειδή αυτά τα πολυμερή είναι μη πολικά - τα μόριά τους μόλις και μετά βίας ανταποκρίνονται στο ηλεκτρομαγνητικό πεδίο, επομένως δεν παράγεται σχεδόν καμία εσωτερική θερμότητα. Χρειάζονται επιστρώσεις αντιδραστικές με ραδιοσυχνότητες ή στρώσεις σύνδεσης ή διαφορετική μέθοδο, όπως συγκόλληση με θερμό αέρα ή παλμική συγκόλληση. Αυτός είναι ένας βασικός λόγος που το PVC και το TPU κυριαρχούν στις συγκολλημένες αδιάβροχες σακούλες.
Ε: Πόσο δυνατή είναι μια συγκολλημένη ραφή σε σύγκριση με το ίδιο το ύφασμα;
Α: Σωστά συγκολλημένη, η ραφή είναι συνήθως τόσο ισχυρή όσο το μητρικό υλικό ή ισχυρότερη. Σε μια δοκιμή αποφλοίωσης, μια καλή συγκόλληση σκίζει το ύφασμα βάσης αντί να διαχωρίζεται στη διεπαφή - εάν η ραφή ξεφλουδίζει καθαρά, οι παράμετροι ήταν λάθος.
Ε: Αλλάξαμε χρώμα και οι συγκολλήσεις άρχισαν να αποτυγχάνουν — γιατί να συμβεί αυτό;
Α: Οι χρωστικές και τα πληρωτικά αλλάζουν τον τρόπο με τον οποίο το υλικό απορροφά την ενέργεια ραδιοσυχνοτήτων, όπως και το επίπεδο πλαστικοποιητή, η περιεκτικότητα σε υγρασία και το πάχος. Μια νέα παρτίδα χρώματος ή υφάσματος μπορεί να απαιτεί διαφορετική ρύθμιση ισχύος, παραμονής ή πίεσης. Οι συγκολλήσεις θα πρέπει να επαναπροσδιορίζονται με δοκιμές αποφλοίωσης στην αρχή της διαδρομής, όχι να μεταφέρονται με την υπόθεση ότι "ίδιο υλικό" σημαίνει "ίδιες ρυθμίσεις".
Ε: Είναι ποτέ αποδεκτή μια κολλημένη ραφή σε μια αδιάβροχη τσάντα;
Α: Για προστασία από ελαφριά βροχή μπορεί να λειτουργήσει, αλλά όχι για βύθιση. Η ραφή διατρυπά το αδιάβροχο στρώμα χιλιάδες φορές και η ταινία που καλύπτει αυτές τις τρύπες ανασηκώνεται με κάμψη, θερμότητα και γήρανση. Εάν η προδιαγραφή λέει υποβρύχιο, πρέπει να συγκολληθεί.
Ε: Γιατί ένα προσαρμοσμένο σχήμα τσάντας προσθέτει κόστος και χρόνο παράδοσης;
Α: Κάθε γεωμετρία χρειάζεται τη δική της επεξεργασμένη μήτρα, η οποία είναι ένα εφάπαξ κόστος εργαλείων και ένα βήμα χρόνου πριν ξεκινήσει η δειγματοληψία. Είναι ο ίδιος λόγος που ένα νέο σχήμα έχει υψηλότερο ελάχιστο από μια αλλαγή χρώματος σε ένα υπάρχον μοντέλο.
Ε: Μπορούν διαφορετικά υλικά να συγκολληθούν μεταξύ τους;
Α: Συμβατά πολικά υλικά μπορούν να είναι — ένα διαφανές παράθυρο μεμβράνης PVC συγκολλημένο σε σώμα από μουσαμά PVC είναι ένα συνηθισμένο παράδειγμα. Η ανάμειξη ανόμοιων πολυμερών, ή ενός πολικού με ένα μη πολικό υλικό, είναι το σημείο όπου οι δεσμοί αποτυγχάνουν, επομένως το ζευγάρωμα υλικών επιβεβαιώνεται στο στάδιο της δειγματοληψίας.
Ζητήστε μια πορεία ή δείγματα διαδικασίας
Για μια βόλτα βίντεο της γραμμής συγκόλλησης, δεδομένα δοκιμής συγκόλλησης, δείγματα ή μια πλήρη πρόταση OEM/ODM,υποβάλετε μια έρευνα. Η Sealock απαντά σε ερωτήματα προμηθειών εντός 24 ωρών.